La inspección de componentes electrónicos comienza mucho antes de que alguien coloque una bobina bajo el microscopio. La primera tarea consiste en confirmar qué se ha pedido, cuáles son las especificaciones del fabricante, de dónde proceden las piezas y qué documentación debe acompañar al lote. Solo entonces puede el inspector decidir qué comprobaciones físicas o pruebas conviene realizar.
En mis años de experiencia en el ámbito del abastecimiento de componentes electrónicos, he observado que los compradores suelen plantear una pregunta muy general: “¿Se han inspeccionado las piezas?”. Para que la respuesta sea útil, es necesario aportar más detalles. ¿Qué características se han comprobado? ¿Cuántas unidades se han sometido a muestreo? ¿Qué equipo se ha utilizado? ¿Se han comparado los resultados con la ficha técnica correcta del fabricante? ¿La inspección ha abarcado el estado, la identidad, la funcionalidad, la autenticidad o los cuatro aspectos?
Estas distinciones son importantes. Un exterior impecable no garantiza que un circuito integrado vaya a cumplir sus límites eléctricos. Superar una prueba eléctrica no justifica un código de fecha dudoso. Una imagen de rayos X puede revelar una construcción interna inconsistente, pero no puede confirmar todos los materiales, marcas o características de rendimiento.
Un proceso riguroso de inspección previa al envío sirve de nexo de unión entre todas estas piezas. Este proceso coteja la documentación con las piezas físicas, detecta posibles discrepancias, selecciona pruebas adicionales en función del riesgo, registra los resultados y protege los componentes electrónicos aprobados durante el embalaje y el envío.
Por qué es importante la inspección previa al envío en el abastecimiento de componentes electrónicos
Evitar que las piezas defectuosas, dañadas o sospechosas lleguen a la línea de producción
Muchos de los problemas relacionados con los componentes se deben a errores comunes en la recepción, más que a falsificaciones deliberadas. Un número de referencia similar puede corresponder a un encapsulado, un grado de temperatura, una tensión nominal, un acabado de los terminales, un método de embalaje o un estado respecto a la directiva RoHS diferentes. La ausencia de un solo sufijo puede determinar si un dispositivo es adecuado para el diseño del comprador.
Durante el almacenamiento y la manipulación surgen otros problemas. Los cables pueden doblarse dentro de un tubo. Las bandejas pueden agrietarse. Las bobinas pueden perder sus precintos originales. Los dispositivos sensibles a la humedad pueden permanecer expuestos más tiempo del permitido por su vida útil en almacén. Las descargas electrostáticas pueden dañar un dispositivo sin dejar ninguna marca visible.
La inspección previa al envío constituye un punto de control antes de que estos componentes electrónicos lleguen al almacén o a la línea de producción del comprador. Ofrece al proveedor tiempo para detectar material incorrecto, dañado, mezclado, mal almacenado o sospechoso, mientras el lote aún puede controlarse.
Reducción de los retrasos en el montaje y de los riesgos de averías sobre el terreno
Un fallo en un componente no se limita únicamente al propio componente. Puede interrumpir la inspección de entrada, la colocación SMT, el montaje de placas, las pruebas funcionales, la certificación del producto o la entrega final.
El coste visible de un lote rechazado es solo una parte del problema. Es posible que el personal de ingeniería tenga que investigar el fallo. Es posible que el departamento de compras tenga que buscar recambios. Los planificadores de producción deben ajustar los calendarios, y puede que haya que volver a procesar las placas terminadas. Si un componente defectuoso supera las pruebas de montaje, el problema puede trasladarse al funcionamiento en campo, donde el diagnóstico resulta más complicado.
La inspección no puede eliminar todos los riesgos. Reduce la incertidumbre evitable al comprobar, antes de la puesta en circulación, si el lote recibido se ajusta a los requisitos acordados en cuanto a identidad, estado, embalaje, documentación y ensayos.
Por qué varían los requisitos de inspección según el componente y la aplicación
No existe un plan de inspección único válido para todos los componentes electrónicos. Una resistencia común procedente de un canal trazable no entraña el mismo riesgo que un microcontrolador obsoleto adquirido durante una situación de escasez. Un conector utilizado en una función que no está relacionada con la seguridad no requiere el mismo nivel de escrutinio que un semiconductor destinado a un módulo de control de automoción.
Los compradores deben determinar el alcance de la inspección teniendo en cuenta varios factores:
| Factor de riesgo | Preguntas que hay que hacer antes de la inspección |
|---|---|
| Canal de suministro | ¿El material procede del fabricante, de un distribuidor autorizado, de un distribuidor independiente o de una fuente del mercado libre? |
| Disponibilidad de piezas | ¿El componente está activo, asignado, obsoleto o es difícil de encontrar? |
| Solicitud | ¿Se incorporará a los equipos de consumo, los controles industriales, los dispositivos médicos, los vehículos, los equipos de comunicaciones o los sistemas aeroespaciales? |
| Estado del lote | ¿El material viene precintado de fábrica, ha sido abierto, mezclado, reenvasado, ha envejecido o se ha almacenado sin que se disponga de un registro completo? |
| Características de los componentes | ¿Es sensible a la humedad, sensible a las descargas electrostáticas (ESD), programable, está relacionado con la seguridad o es difícil de probar? |
| Requisitos del comprador | ¿Establece la orden de compra normas relativas al muestreo, los ensayos, la documentación, el código de fecha, la trazabilidad o el embalaje? |
Para aplicaciones que requieren una alta fiabilidad, como electrónica de automoción, el plan de inspección también debe reflejar los controles de proveedores aprobados por el comprador, los requisitos de aplicación y los procedimientos de gestión de la calidad. No basta con una etiqueta genérica que indique “aprobado por control de calidad”.
Paso uno: Revisión de los documentos del pedido y de trazabilidad
Verificación de los números de referencia, los fabricantes, las cantidades y los códigos de fecha
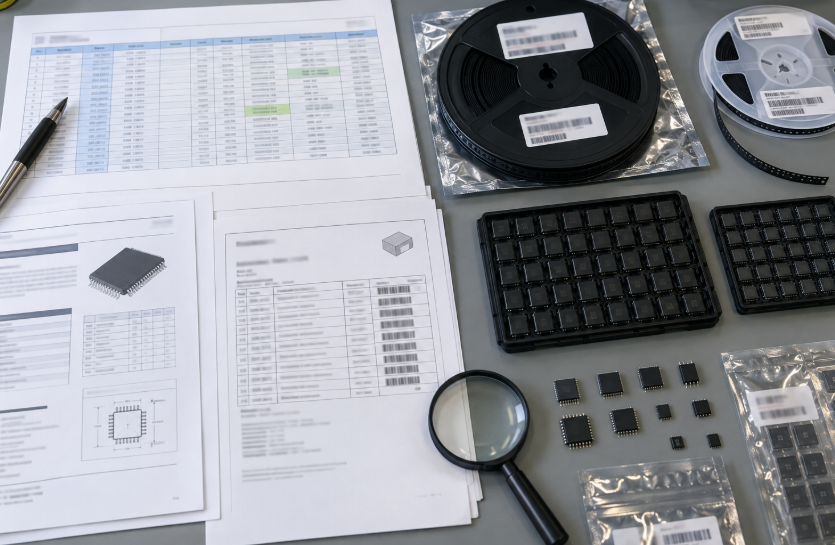
El equipo de inspección debe comparar en primer lugar el envío físico con la orden de compra, la lista de materiales, el presupuesto aprobado, la ficha técnica del fabricante y cualquier requisito específico del cliente.
El número de referencia completo del fabricante debe comprobarse carácter por carácter. Los inspectores no deben limitarse al número base. Los sufijos pueden indicar el tipo de envase, el formato de embalaje, el acabado de los terminales, la opción de tensión, la capacidad de memoria, el rango de temperatura, el nivel de certificación o las condiciones de programación.
La revisión debería abarcar:
- Nombre del fabricante y número de referencia completo del fabricante
- Cantidades pedidas y recibidas
- Tipo de embalaje y de montaje
- Requisitos de embalaje en cinta y carrete, bandeja, tubo o a granel
- Códigos de lote y fecha
- Información sobre el país de origen, cuando sea necesario
- Nivel de sensibilidad a la humedad y requisitos de embalaje en seco
- Contenido en plomo y situación de cumplimiento de la normativa medioambiental
- Alternativas o sustituciones aprobadas por el cliente
- Instrucciones especiales sobre programación, proyección o pruebas
Para circuitos integrados y IC, hay que prestar especial atención al esquema del encapsulado. Los dispositivos que comparten un nombre comercial similar pueden tener diferentes números de pines, tamaños de carcasa, almohadillas térmicas o distribuciones de terminales.
Comprobación de certificados, listas de embalaje y registros de la cadena de suministro
Un certificado de conformidad, una lista de embalaje, una factura comercial, una declaración de trazabilidad o una etiqueta del distribuidor pueden servir de respaldo a la inspección. Ninguno de ellos debe considerarse una prueba por sí solo.
El inspector debe comprobar si los documentos guardan coherencia entre sí. El número de referencia del fabricante, la cantidad, el código de lote, la fecha de envío, la identidad del proveedor y la información sobre el embalaje deben coincidir en todos los registros disponibles. Las fuentes modificadas, los datos incompletos de la empresa, las secuencias de fechas inexplicables o los documentos que no puedan vincularse al lote físico deben someterse a una revisión más exhaustiva.
Un documento puede tener un aspecto profesional y, aun así, carecer de una trazabilidad útil. Lo que importa es si establece un vínculo creíble y continuo entre la fuente y las piezas que se están inspeccionando.
Los documentos de conformidad también necesitan contexto. Una declaración RoHS, por ejemplo, se refiere a las sustancias restringidas; no verifica el rendimiento eléctrico ni la autenticidad. Los compradores deben especificar el tipo de documento y la revisión requeridos, en lugar de limitarse a preguntar si una pieza “cumple con la normativa”.”
Identificación de componentes de mayor riesgo o difíciles de encontrar
La evaluación de riesgos debe realizarse antes de seleccionar el método de inspección. Las piezas adquiridas fuera de los canales autorizados, los componentes con disponibilidad limitada en el mercado, los dispositivos obsoletos, los semiconductores de alto valor y los lotes con trazabilidad incompleta suelen requerir controles más estrictos.
Esto no significa que todas las piezas de origen independiente sean inaceptables. Significa que el umbral de pruebas debe elevarse cuando disminuye la visibilidad de la cadena de suministro.
En nuestro trabajo, la cuestión fundamental no es simplemente si un componente es antiguo o escaso. Lo que analizamos es si la historia que se le atribuye tiene sentido. Un dispositivo descatalogado que se ofrece en grandes cantidades y con un código de fecha reciente puede requerir una investigación. Una bobina precintada de fábrica y una bandeja mixta de dispositivos sueltos no deben someterse al mismo plan de inspección.
Paso dos: Inspección del embalaje, las etiquetas y el marcado de las piezas
Comparación de etiquetas, logotipos, códigos de lote e información sobre el país de origen
La inspección del embalaje comienza por la uniformidad. Los inspectores comparan las marcas de la caja exterior, la bolsa con barrera contra la humedad, la bobina, la bandeja, el tubo y los componentes entre sí y con las convenciones establecidas por el fabricante.
Entre los aspectos que hay que revisar se incluyen el diseño de la etiqueta, el contenido del código de barras, la forma del logotipo, el formato del número de referencia, la cantidad, el número de lote, el código de fecha, el estado del precintado, el país de origen y la fecha de envasado. Los errores ortográficos o una impresión deficiente llaman la atención, pero las inconsistencias sutiles suelen ser más importantes.
El código de fecha debe ajustarse al historial de producción y al ciclo de vida del componente. Los códigos de lote deben seguir un patrón coherente en todo el mismo envío, salvo que se hayan declarado varios lotes. La cantidad impresa en la etiqueta de una bobina debe coincidir con el recuento real o con el recuento verificado de la bobina. Las etiquetas del fabricante y del distribuidor no deben contradecirse entre sí.
Las diferencias en las etiquetas no son una prueba automática de que el material sea falsificado. Los fabricantes actualizan los diseños de las etiquetas, utilizan varias plantas de montaje y cambian de proveedores de embalaje. El inspector debe comparar varios indicios antes de tomar una decisión.
Comprobación de carretes, bandejas, tubos, barreras contra la humedad y embalajes ESD
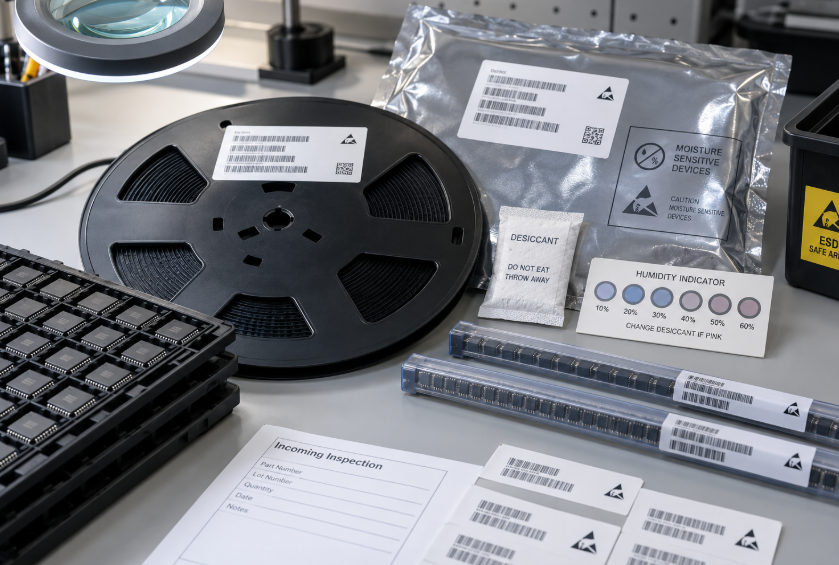
El embalaje original forma parte de las pruebas, pero también protege los componentes. El inspector debe comprobar el estado de la bobina, el paso de la cinta portadora, el sellado de la cinta protectora, los códigos del fabricante de las bandejas, los tapones de los tubos, los sellos de las bolsas, el desecante, las tarjetas indicadoras de humedad y las marcas ESD.
Los dispositivos de montaje superficial sensibles a la humedad requieren una mayor atención. El nivel de sensibilidad a la humedad correspondiente, el estado de exposición, la fecha de envasado, la indicación de humedad y la integridad de la bolsa ayudan a determinar si el envasado en seco sigue siendo aceptable. El Norma de manipulación de JEDEC para dispositivos sensibles a la humedad ofrece un marco establecido para el embalaje, el envío, la manipulación y el uso.
El embalaje ESD debe adaptarse a la sensibilidad y al proceso de manipulación de las piezas. No se debe aceptar una bolsa de plástico sin más solo porque los componentes parezcan intactos. El Resumen de la norma ANSI/ESD S20.20 explica la función que desempeña un programa de control de descargas electrostáticas (ESD) en la protección de los artículos sensibles durante su manipulación.
Cómo detectar el reetiquetado, el reenvasado y las marcas incoherentes
El reenvasado puede ser legítimo cuando un proveedor divide una bobina de fábrica, agrupa cantidades o sustituye un embalaje exterior dañado. Esta actividad debe declararse y ser trazable.
Entre los indicios que requieren un análisis más detallado se incluyen:
- Materiales de etiquetado o tipografías que varían dentro de un mismo lote indicado
- Una etiqueta colocada sobre otra sin explicación alguna
- Sellos rotos o restos de adhesivo alrededor de la abertura de la bolsa
- Cubos de carrete, cinta transportadora y etiquetas que parecen proceder de diferentes fuentes
- Cantidades que no coinciden con la etiqueta
- Códigos de fecha mixtos en envases descritos como un único lote
- Marcas en los componentes que difieren en cuanto a alineación, profundidad, color o textura de la superficie
- Bolsas con barrera contra la humedad que parecen haber sido abiertas y volvidas a cerrar
- Piezas dispuestas de forma desordenada en una bandeja o un tubo
La respuesta adecuada es investigar, no lanzar acusaciones inmediatas. Se deben tomar fotografías antes de alterar aún más el embalaje, y el lote debe poder identificarse en todo momento durante la revisión.
Tercer paso: Realización de la inspección visual y dimensional
Revisión del cuerpo de la carcasa, los cables, los pines y el estado de los terminales
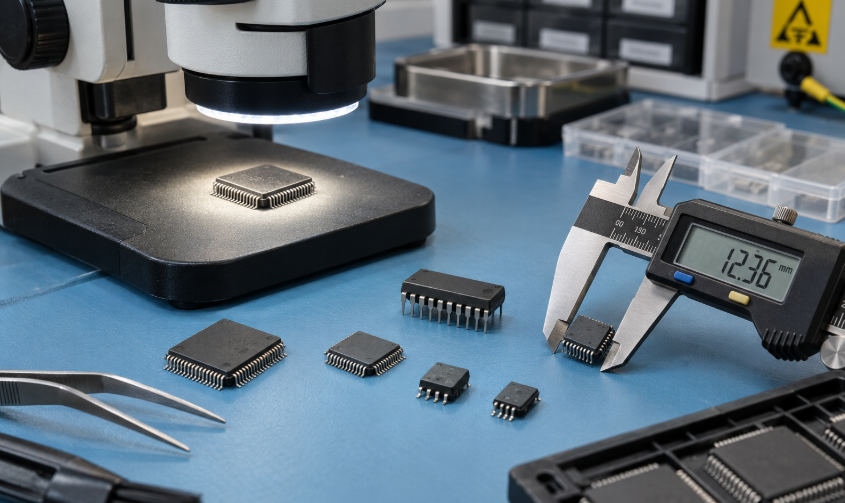
La inspección visual externa utiliza una iluminación controlada y un aumento adecuado para examinar el cuerpo del componente y sus terminales. El inspector busca grietas, astillas, arañazos, contaminación, oxidación, terminales doblados, recubrimiento dañado, bolas rotas, metal base expuesto, residuos extraños y signos de una instalación previa.
La inspección también comprueba la uniformidad entre las unidades incluidas en la muestra. Las diferencias en las cavidades del molde, las marcas de los pasadores de expulsión, la textura de la superficie, la forma de la lengüeta o la ubicación de las marcas pueden indicar que se han mezclado varios lotes o fuentes.
Los restos de soldadura en los terminales, los contactos aplastados, la coplanaridad irregular o los residuos de fundente pueden indicar un uso previo o que se han retirado de placas montadas. La oxidación puede ser indicio de un almacenamiento inadecuado, incluso cuando las piezas sean originales. Esa distinción es importante: las piezas auténticas pueden seguir sin ser aptas para la producción.
Comparación de las dimensiones del paquete con las de la ficha técnica del fabricante
Las dimensiones deben compararse con el plano del envase facilitado por el fabricante, y no únicamente con el nombre genérico del envase. Los inspectores pueden medir la longitud, la anchura y la altura del cuerpo, el paso entre pines, la longitud de los terminales, la distancia de separación, la separación entre bolas y otras características accesibles utilizando equipos calibrados adecuados a la tolerancia requerida.
Una medición que se salga de los límites indicados en la ficha técnica debe confirmarse minuciosamente. El inspector debe comprobar la revisión del plano, los puntos de referencia de la medición, la resolución del equipo y la orientación de la pieza antes de registrar un fallo.
La inspección dimensional resulta útil para detectar envases defectuosos, materiales mezclados o piezas que no se ajustan a las especificaciones de fabricación indicadas por el fabricante. Por sí sola, no permite verificar el funcionamiento de los semiconductores.
Búsqueda de daños por repavimentación, corrosión, contaminación y manipulación
El repavimentado puede ocultar marcas originales o signos de uso previo. Al observar con un microscopio, los inspectores pueden detectar un recubrimiento irregular, cavidades rellenadas, marcas de lijado, cambios en la textura, recubrimiento en las lengüetas o marcas que se distinguen de las propias de la producción normal de fábrica.
Se podrán añadir métodos de marcado permanente o de análisis de superficies cuando así lo exija el plan de riesgos. Los análisis deben realizarse siguiendo un procedimiento controlado, ya que los disolventes agresivos o una manipulación inadecuada pueden dañar las marcas legítimas y generar una falsa alarma.
El Familia de normas SAE AS6171 sitúa la inspección visual externa junto a otros métodos utilizados para detectar componentes eléctricos, electrónicos y electromecánicos sospechosos o falsificados. Su estructura refuerza un punto importante: la inspección visual aporta pruebas, pero por sí sola no basta para determinar de forma definitiva la autenticidad.
Paso cuatro: Realización de pruebas adicionales cuando el riesgo lo requiera
Pruebas eléctricas y verificación de los parámetros de las fichas técnicas
Las pruebas eléctricas permiten comprobar si los dispositivos sometidos a muestreo funcionan dentro de los límites especificados en la ficha técnica, en condiciones de ensayo definidas. Dependiendo del componente, esto puede incluir la continuidad, la corriente de fuga, la resistencia, la capacitancia, la tensión de umbral, la ganancia, el comportamiento de conmutación, la frecuencia, la corriente de alimentación, el funcionamiento funcional o la identidad programada.
El plan de ensayo debe indicar la revisión de la ficha técnica, los parámetros, los límites, la temperatura, las condiciones de suministro, los dispositivos de sujeción, el equipo y la cantidad de muestras. Una afirmación como “ensayado eléctricamente” tiene poco valor sin este alcance.
No todos los distribuidores pueden realizar todas las pruebas en sus propias instalaciones. Las pruebas avanzadas pueden requerir un laboratorio independiente que cuente con el equipamiento, los métodos y la acreditación adecuados. El comprador y el proveedor deben ponerse de acuerdo al respecto antes del envío, especialmente cuando se trate de ensayos destructivos, dispositivos de fijación a medida, rangos de temperatura ampliados o funciones específicas para una aplicación concreta.
Inspección por rayos X de matrices, hilos de unión y estructura interna
La inspección por rayos X permite detectar características internas sin necesidad de abrir el embalaje. Puede mostrar el tamaño y la posición del chip, la disposición de los hilos de unión, los hilos que faltan o están rotos, la geometría del marco de conexiones, los huecos internos y las diferencias de fabricación entre las unidades muestreadas.
La evaluación más sólida se obtiene mediante la comparación. Las imágenes pueden compararse dentro del mismo lote, con un dispositivo en buen estado y trazable, o con datos de fabricación fiables. Un patrón interno inusual es un motivo para investigar, pero no constituye una prueba en sí mismo. Los fabricantes pueden utilizar más de una planta de montaje, revisión de matriz o configuración interna aprobada bajo el mismo número de referencia comercial.
Los rayos X también tienen sus limitaciones. Es posible que no permitan identificar las marcas del chip, la composición química de la superficie, el estado de la programación ni todos los detalles estructurales más sutiles. Una imagen normal no garantiza el pleno cumplimiento de los requisitos eléctricos.
Desencapsulación, análisis de materiales y otros métodos avanzados
La descapsulación deja al descubierto el chip y el montaje interno para su inspección. Los inspectores pueden examinar las marcas del chip, el logotipo, la topología, las almohadillas de unión y la estructura. Dado que la unidad sometida a prueba queda destruida o alterada de forma permanente, el plan de muestreo y la aprobación del comprador deben acordarse con antelación.
El análisis de materiales puede tener diferentes finalidades. La fluorescencia de rayos X puede ayudar a evaluar la composición elemental o el acabado final. El análisis de superficies puede servir de apoyo en una investigación sobre recubrimientos o reetiquetado. Las pruebas de soldabilidad pueden resultar adecuadas cuando se pone en duda el historial de almacenamiento, la oxidación o el rendimiento del montaje.
Cada método responde a una pregunta diferente:
| Inspección o ensayo | Lo que puede revelar | Lo que no puede determinar por sí solo |
|---|---|---|
| Revisión de documentos | Identidad del pedido, fuente indicada, historial del lote, conformidad declarada | Condición física o funcionalidad |
| Embalaje e inspección visual | Daños, incoherencias, uso previo, indicios de reetiquetado | Rendimiento eléctrico completo |
| Inspección dimensional | Discrepancia en el embalaje o incoherencia en la fabricación | Identidad o función interna |
| Pruebas eléctricas | Conformidad funcional o paramétrica seleccionada | Historial completo de la cadena de suministro |
| Inspección por rayos X | Diferencias en la distribución interna y la construcción | Cada material, marca del troquel o parámetro |
| Descapsulación | Las marcas y la estructura interna visible | Rendimiento del lote completo |
| Análisis de materiales | Características elementales o superficiales seleccionadas | Autenticidad y fiabilidad absolutas |
El plan de inspección debe combinar métodos basados en el riesgo de la fuente, el valor de la pieza, la exposición de la aplicación, la trazabilidad disponible, los requisitos del cliente y las consecuencias de un fallo. Realizar más pruebas no significa automáticamente que sea mejor. Los métodos deben abordar el riesgo real.
Paso 5: Registro de los resultados y gestión de las piezas no conformes
Creación de registros de inspección, imágenes y trazabilidad a nivel de lote
El resultado de una inspección debe poder rastrearse hasta el lote concreto que se ha revisado. Los registros suelen incluir la orden de compra, el número de referencia del fabricante, el proveedor, la cantidad recibida, los códigos de lote y de fecha, el tamaño de la muestra, el equipo utilizado, el método de inspección, los criterios de aceptación, el inspector, la fecha, las imágenes, las mediciones y la disposición.
Las fotografías deben ser lo suficientemente nítidas como para facilitar su revisión posterior. Entre las imágenes útiles se incluyen los envases sin abrir, todas las etiquetas pertinentes, los precintos, las tarjetas indicadoras de humedad, las marcas de los componentes, el estado de los terminales, las características medidas y cualquier anomalía.
Un informe debe distinguir entre los hechos y las interpretaciones. “Tres unidades presentaban corrosión en las puntas de plomo” es una observación. “Todo el lote es falsificado” es una afirmación mucho más general que requiere pruebas que la respalden.
Separación de los componentes defectuosos o sospechosos del stock homologado
El material dudoso debe colocarse en una zona de cuarentena controlada y separarse del inventario habitual. El embalaje original, las etiquetas, las muestras y los registros deben permanecer juntos. Mezclar el lote con el stock autorizado impide la trazabilidad y puede propagar el problema.
Los controles físicos y los controles del sistema deben coincidir. El material debe tener un estado de retención visible, una ubicación de almacén restringida y un motivo registrado para su cuarentena. El personal debe saber que “pendiente de revisión” no significa “disponible si la producción se vuelve urgente”.”
Reanálisis, sustitución o remisión a instancias superiores de los lotes dudosos
Una muestra anómala no debe dar lugar a una conclusión infundada sobre todo el envío. Debe dar lugar a medidas de contención y a una revisión estructurada.
Las medidas siguientes pueden consistir en confirmar la observación, ampliar la muestra, revisar de nuevo la documentación, comprobar otras unidades del mismo lote, compararlas con material de calidad contrastada, solicitar pruebas al proveedor o enviar muestras a un laboratorio acreditado.
La resolución final puede ser la aceptación, la aceptación condicional sujeta a la aprobación del comprador, la sustitución, la devolución, la repetición de las pruebas o la escalación formal. El análisis destructivo nunca debe llevarse a cabo sin que se haya llegado a un acuerdo sobre la titularidad de la muestra y las consecuencias que ello tiene sobre la cantidad a entregar.
Entrega definitiva, embalaje de protección y envío
Confirmación de la cantidad y del estado de la inspección antes de la salida
Antes de la salida de mercancías, el personal de calidad y de almacén debe comprobar que el número de referencia, el fabricante, la cantidad, la identificación del lote, el formato de embalaje y el estado de la inspección coincidan con el pedido de venta y los documentos de envío.
Cualquier muestra rechazada, unidad sometida a ensayo destructivo, sustitución o ajuste de cantidad debe reflejarse en el recuento final. Los lotes mixtos deben separarse e identificarse, en lugar de agruparse bajo una única etiqueta general.
Una comprobación previa a la salida de mercancías también confirma que se han resuelto las no conformidades pendientes. Enviar material mientras sigue sin resolverse una cuestión relacionada con la inspección merma el valor de todo el proceso.
Protección de los componentes contra la humedad, la electricidad estática y los daños físicos
La inspección no sirve de nada si las piezas sufren daños durante el reempaquetado. Los componentes electrónicos homologados deben devolverse en bandejas, tubos, bobinas, embalajes con protección ESD o bolsas con barrera contra la humedad adecuados, según su sensibilidad y los requisitos del comprador.
El embalaje debe evitar que los productos se desplacen, que se aplasten los cables, que se dañe la cinta portadora, que se rompan las bandejas y que se expongan a la humedad o a la electricidad estática. Los dispositivos sensibles a la humedad pueden requerir una bolsa sellada con barrera protectora, un desecante, una tarjeta indicadora de humedad y las etiquetas externas adecuadas. Los artículos pesados no deben embalarse de forma que puedan ejercer presión sobre bobinas o tubos delicados.
El inspector también debe tener en cuenta el trayecto. La manipulación para la exportación, la agrupación de envíos, las vibraciones, los cambios de temperatura, el control aduanero y el transporte de última milla pueden someter al envío a un mayor estrés que el desplazamiento dentro de un almacén.
Facilitar a los compradores la documentación relativa a la inspección y al envío
El paquete final de documentos debe ajustarse al alcance acordado. Puede incluir una lista de embalaje, datos sobre el lote y el código de fecha, un certificado de conformidad, un resumen de la inspección, un informe de ensayo, fotografías, registros de trazabilidad, documentos de cumplimiento e información sobre el transportista.
Los compradores deben solicitar estos documentos antes de que salga el envío, no después de que surja un problema en la recepción. El nivel de detalle puede establecerse durante la revisión de la solicitud de presupuesto, de modo que ambas partes tengan claro qué debe entregarse junto con los componentes.
Un buen informe de inspección no garantiza que el riesgo sea nulo. Indica al comprador qué se ha examinado, cómo se ha examinado, qué se ha detectado y qué lote se ha dado por apto.
Conclusión
La inspección de componentes electrónicos previa al envío es un proceso de toma de decisiones interrelacionado, no una simple comprobación visual. Comienza con la verificación de que las piezas coinciden con la orden de compra, la lista de materiales (BOM), la ficha técnica y los documentos de la cadena de suministro. A continuación, se revisan el embalaje, las etiquetas, las marcas, el estado físico y las dimensiones. Posteriormente, se pueden añadir pruebas eléctricas, rayos X, descapsulación o análisis de materiales cuando el origen, la aplicación o los requisitos del cliente lo justifiquen.
Lo fundamental son las pruebas. Cada prueba debe responder a una pregunta concreta, cada anomalía debe poder rastrearse hasta su lote, y cada envío aceptado debe salir con la protección y la documentación adecuadas.
Si estás buscando componentes electrónicos, Duolink Electronics Es un proveedor independiente de componentes electrónicos que ofrece circuitos integrados, semiconductores, componentes pasivos, conectores y otras piezas electrónicas. Nuestro equipo ofrece asistencia en la búsqueda de componentes para listas de materiales (BOM), comprobación de referencias, consultas de stock y ayuda para encontrar componentes difíciles de localizar. Puede indicar sus necesidades en nuestra página web para que el equipo de abastecimiento las revise.
Preguntas frecuentes
¿La inspección visual demuestra que los componentes electrónicos son originales?
No. La inspección visual permite detectar daños, indicios de reetiquetado, lotes mezclados, uso previo e inconsistencias en el embalaje. Las decisiones sobre la autenticidad también pueden requerir un análisis de la trazabilidad, pruebas eléctricas, rayos X, análisis de materiales o la apertura del envase.
¿Deberían someterse todos los envíos a controles por rayos X o a pruebas de descapsulación?
No. El nivel de detalle de las pruebas debe ajustarse al canal de suministro, el riesgo asociado al componente, la aplicación, la trazabilidad, el valor y los requisitos del comprador. La descapsulación es un proceso destructivo y, por lo general, requiere un plan de muestreo acordado.
¿Qué información debe facilitar un comprador antes de la inspección?
Indique el número de referencia completo del fabricante, la cantidad, el fabricante, la revisión de la ficha técnica, el tipo de embalaje, los límites del código de fecha, los requisitos de conformidad, la aplicación, el formato de embalaje y cualquier norma de inspección o ensayo que sea necesaria.
¿Qué ocurre si una de las muestras analizadas no supera la inspección?
En primer lugar, se debe poner en cuarentena el lote. El inspector debe confirmar el hallazgo, conservar las pruebas, revisar la documentación y ampliar el muestreo o los análisis cuando sea pertinente. Una muestra que no supere el control no debe dar lugar a un juicio infundado sobre la totalidad del lote.
¿Puede un certificado de conformidad sustituir a una inspección física?
No. Un certificado facilita la trazabilidad y la revisión del contrato, pero no indica el estado físico ni las prestaciones eléctricas de las piezas entregadas. Sus datos deben coincidir con el lote y el embalaje reales.
¿Qué debe incluirse en un informe de inspección de componentes electrónicos?
Un informe útil incluye el número de referencia, el fabricante, la cantidad, los códigos de lote y de fecha, el alcance del muestreo, los métodos, los criterios de aceptación, el equipo, los resultados, las fotografías, las no conformidades y la resolución final.
 Spanish
 English
 German
 French
 Chinese
 Italian