L'ispezione dei componenti elettronici inizia molto prima che qualcuno metta una bobina sotto il microscopio. Il primo compito consiste nel verificare cosa è stato ordinato, quali sono le specifiche del produttore, da dove provengono i componenti e quali documenti di accompagnamento devono accompagnare il lotto. Solo allora un ispettore può decidere quali controlli fisici o prove sia opportuno effettuare.
Nei miei anni di esperienza nel settore dell’approvvigionamento di componenti elettronici, ho notato che gli acquirenti pongono spesso una domanda generica: “I componenti sono stati ispezionati?”. Per fornire una risposta utile, occorrono maggiori dettagli. Quali caratteristiche sono state verificate? Quante unità sono state campionate? Quali strumenti sono stati utilizzati? I risultati sono stati confrontati con la scheda tecnica ufficiale del produttore? L’ispezione ha riguardato lo stato, l’identità, la funzionalità, l’autenticità o tutti e quattro questi aspetti?
Queste distinzioni sono importanti. Un aspetto esterno pulito non garantisce che un circuito integrato rispetti i propri limiti elettrici. Il superamento di un test elettrico non spiega un codice di data discutibile. Un’immagine a raggi X può rivelare una struttura interna non uniforme, ma non è in grado di confermare ogni singolo materiale, marcatura o caratteristica prestazionale.
Un solido processo di ispezione pre-spedizione funge da collante tra questi elementi. Esso verifica la corrispondenza tra i documenti e i componenti fisici, individua eventuali incongruenze, seleziona ulteriori test in base al livello di rischio, registra i risultati e protegge i componenti elettronici approvati durante l’imballaggio e la spedizione.
Perché l’ispezione pre-spedizione è importante nell’approvvigionamento di componenti elettronici
Impedire che componenti errati, danneggiati o sospetti entrino nella linea di produzione
Molti problemi relativi ai componenti sono dovuti a semplici errori di ricezione piuttosto che a contraffazioni deliberate. Un codice articolo simile può presentare differenze relative alla confezione, al grado termico, alla tensione nominale, al rivestimento dei terminali, al metodo di imballaggio o allo stato di conformità alla direttiva RoHS. La semplice assenza di un suffisso può determinare l’idoneità o meno di un dispositivo al progetto dell’acquirente.
Altri problemi possono insorgere durante lo stoccaggio e la movimentazione. I cavi possono piegarsi all'interno di un tubicino. I vassoi possono rompersi. Le bobine possono perdere i sigilli originali. I dispositivi sensibili all'umidità possono rimanere esposti più a lungo del periodo di conservazione consentito. Le scariche elettrostatiche possono danneggiare un dispositivo senza lasciare segni visibili.
L'ispezione pre-spedizione costituisce un punto di controllo prima che questi componenti elettronici entrino nel magazzino o nella linea di produzione dell'acquirente. Consente al fornitore di individuare materiale errato, danneggiato, mescolato, conservato in modo inadeguato o sospetto, quando è ancora possibile contenere il lotto.
Riduzione dei ritardi di assemblaggio e dei rischi di guasti sul campo
Un guasto a un componente non si limita al componente stesso. Può interrompere il controllo in entrata, il posizionamento SMT, l’assemblaggio della scheda, i test funzionali, la certificazione del prodotto o la consegna finale.
Il costo visibile di un lotto scartato rappresenta solo una parte del problema. Il personale tecnico potrebbe dover indagare sulla causa del guasto. L’ufficio acquisti potrebbe dover reperire componenti sostitutivi. I responsabili della pianificazione della produzione devono adeguare i programmi e le schede finite potrebbero richiedere una rilavorazione. Se un componente difettoso supera i test di assemblaggio, il problema può trasferirsi nella fase operativa sul campo, dove la diagnosi diventa più difficile.
L'ispezione non può eliminare ogni rischio. Riduce tuttavia le incertezze evitabili verificando, prima del rilascio, che il lotto ricevuto corrisponda ai requisiti concordati in termini di identità, condizioni, imballaggio, documentazione e prove.
Perché i requisiti di ispezione variano a seconda del componente e dell'applicazione
Non esiste un unico piano di ispezione valido per tutti i componenti elettronici. Un comune resistore proveniente da un canale tracciabile non comporta lo stesso rischio di un microcontrollore obsoleto acquistato durante una fase di carenza. Un connettore utilizzato in una funzione non critica per la sicurezza non richiede lo stesso livello di controllo di un semiconduttore destinato a un modulo di controllo automobilistico.
Gli acquirenti dovrebbero stabilire il livello di approfondimento dell'ispezione tenendo conto di diversi fattori:
| Fattore di rischio | Domande da porre prima dell'ispezione |
|---|---|
| Canale di approvvigionamento | Il materiale proviene dal produttore, da un distributore autorizzato, da un distributore indipendente o da una fonte sul mercato libero? |
| Disponibilità dei ricambi | Il componente è attivo, assegnato, obsoleto o difficile da reperire? |
| Applicazione | Verrà utilizzato nelle apparecchiature di consumo, nei sistemi di controllo industriale, nei dispositivi medici, nei veicoli, nelle apparecchiature di comunicazione o nei sistemi aerospaziali? |
| Condizioni del lotto | Il materiale è sigillato in fabbrica, è stato aperto, miscelato, riconfezionato, è stato sottoposto a stagionatura o è stato immagazzinato senza una documentazione completa? |
| Caratteristiche dei componenti | È sensibile all'umidità, sensibile alle scariche elettrostatiche (ESD), programmabile, legato alla sicurezza o difficile da testare? |
| Requisiti dell'acquirente | L'ordine di acquisto definisce le norme relative al campionamento, alle prove, alla documentazione, al codice di data, alla tracciabilità o all'imballaggio? |
Per applicazioni che richiedono un elevato livello di affidabilità, quali elettronica automobilistica, il piano di ispezione dovrebbe inoltre tenere conto dei controlli sui fornitori approvati dall’acquirente, dei requisiti applicativi e delle procedure di gestione della qualità. Una generica dicitura del tipo “Controllo qualità superato” non è sufficiente.
Fase 1: Verifica dell'ordine e dei documenti di tracciabilità
Verifica dei codici articolo, dei produttori, delle quantità e dei codici di data
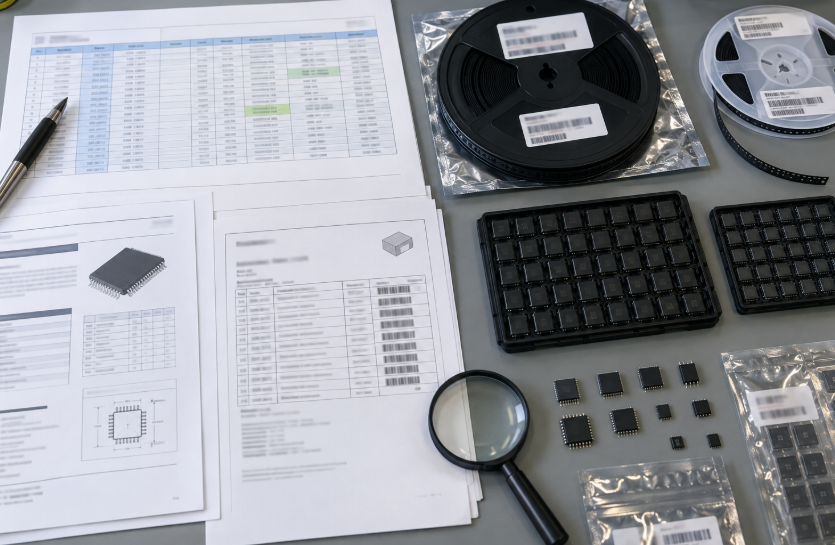
Il team addetto al controllo dovrebbe innanzitutto confrontare la spedizione fisica con l'ordine di acquisto, la distinta base, il preventivo approvato, la scheda tecnica del produttore ed eventuali requisiti specifici del cliente.
Il codice articolo completo del produttore deve essere verificato carattere per carattere. Gli ispettori non devono limitarsi al numero di base. I suffissi possono indicare il tipo di confezione, il formato di imballaggio, il tipo di finitura dei conduttori, l'opzione di tensione, la capacità di memoria, l'intervallo di temperatura, il livello di qualificazione o le condizioni di programmazione.
La revisione dovrebbe riguardare:
- Nome del produttore e codice articolo completo del produttore
- Quantità ordinate e ricevute
- Confezione e tipo di montaggio
- Requisiti di imballaggio in bobina e bobina, vassoio, tubetto o sfuso
- Codici di lotto e di data
- Informazioni sul paese di origine, ove richiesto
- Livello di sensibilità all'umidità e requisiti di imballaggio a secco
- Finitura al piombo e stato di conformità alle norme ambientali
- Alternative o sostituzioni approvate dal cliente
- Istruzioni relative a programmi speciali, screening o test
Per circuiti integrati e IC, è necessario prestare particolare attenzione allo schema del contenitore. I dispositivi che condividono un nome commerciale simile possono presentare un numero di pin, dimensioni del contenitore, cuscinetti termici o disposizione dei terminali diversi.
Verifica dei certificati, delle distinte di imballaggio e dei documenti relativi alla catena di approvvigionamento
A sostegno dell'ispezione possono essere presentati un certificato di conformità, una lista di imballaggio, una fattura commerciale, una dichiarazione di tracciabilità o un'etichetta del distributore. Nessuno di questi documenti deve essere considerato di per sé una prova sufficiente.
L'ispettore dovrebbe verificare se i documenti siano coerenti tra loro. Il codice articolo del produttore, la quantità, il codice del lotto, la data di spedizione, l'identità del fornitore e le informazioni relative all'imballaggio devono corrispondere in tutti i documenti disponibili. Caratteri tipografici modificati, dati aziendali incompleti, sequenze di date inspiegabili o documenti che non possono essere collegati al lotto fisico richiedono un'ulteriore verifica.
Un documento può avere un aspetto professionale e tuttavia non garantire una tracciabilità adeguata. Ciò che conta è che crei un collegamento credibile e continuo tra la fonte e le parti sottoposte a ispezione.
Anche i documenti di conformità necessitano di un contesto. Una dichiarazione RoHS, ad esempio, riguarda le sostanze soggette a restrizioni; non attesta le prestazioni elettriche né l’autenticità. Gli acquirenti dovrebbero specificare il tipo di documento richiesto e la revisione, anziché limitarsi a chiedere se un componente sia “conforme”.”
Individuazione dei componenti a rischio più elevato o difficili da reperire
La valutazione dei rischi dovrebbe avvenire prima della scelta del metodo di ispezione. I componenti provenienti da canali non autorizzati, quelli con disponibilità limitata sul mercato, i dispositivi obsoleti, i semiconduttori di alto valore e i lotti con tracciabilità incompleta richiedono solitamente controlli più rigorosi.
Ciò non significa che ogni componente proveniente da una fonte indipendente sia inaccettabile. Significa piuttosto che la soglia di prova dovrebbe aumentare quando la visibilità della catena di approvvigionamento diminuisce.
Nel nostro lavoro, la questione fondamentale non è semplicemente se un componente sia vecchio o introvabile. Valutiamo piuttosto se la storia che gli viene attribuita sia plausibile. Un dispositivo fuori produzione offerto in grandi quantità con un codice di data recente potrebbe richiedere un’indagine più approfondita. Una bobina sigillata in fabbrica e un vassoio misto contenente dispositivi sfusi non dovrebbero essere sottoposti allo stesso piano di ispezione.
Fase 2: Controllo dell'imballaggio, delle etichette e delle marcature dei componenti
Confronto tra etichette, loghi, codici di lotto e informazioni sul paese di origine
Il controllo degli imballaggi inizia con la verifica della coerenza. Gli addetti al controllo confrontano le indicazioni riportate sulla scatola esterna, sul sacchetto barriera contro l’umidità, sulla bobina, sul vassoio, sul tubetto e sui componenti tra loro e con le convenzioni note del produttore.
Gli aspetti da verificare includono la disposizione dell'etichetta, il contenuto del codice a barre, la forma del logo, il formato del codice articolo, la quantità, il numero di lotto, il codice data, lo stato del sigillo, il paese di origine e la data di confezionamento. Gli errori ortografici o una stampa scadente attirano l'attenzione, ma spesso sono le piccole incongruenze a contare di più.
Il codice di data deve corrispondere alla cronologia di produzione e al ciclo di vita del componente. I codici di lotto devono seguire uno schema coerente all’interno della stessa spedizione, a meno che non siano stati dichiarati più lotti. La quantità stampata sull’etichetta della bobina deve corrispondere al conteggio effettivo o a quello verificato. Le etichette del produttore e del distributore non devono presentarsi contraddizioni.
Le differenze nelle etichette non costituiscono di per sé una prova automatica della contraffazione del materiale. I produttori aggiornano il design delle etichette, utilizzano diversi siti di assemblaggio e cambiano i fornitori di imballaggi. L’ispettore deve confrontare diversi indizi prima di giungere a una conclusione.
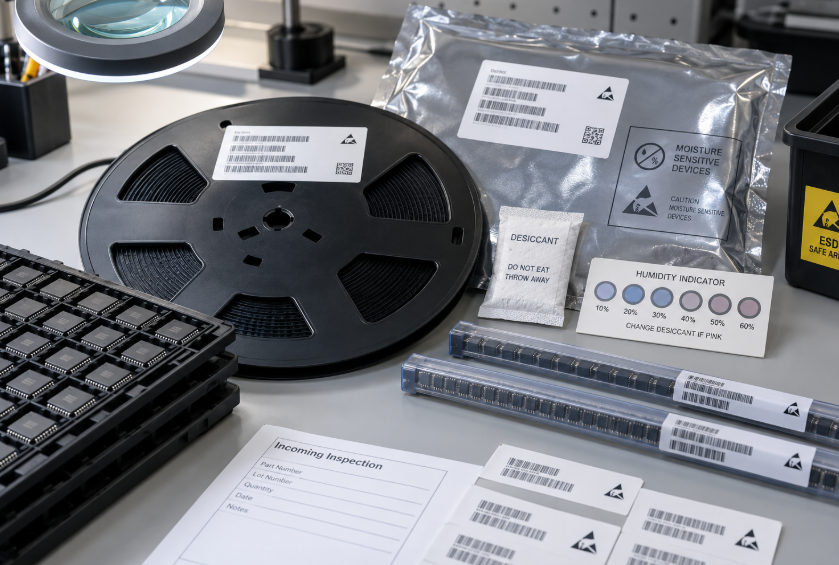
Controllo di bobine, vassoi, tubi, barriere antiumidità e imballaggi ESD
La confezione originale costituisce parte integrante della documentazione, ma serve anche a proteggere i componenti. L’ispettore deve verificare lo stato della bobina, il passo del nastro di trasporto, la sigillatura del nastro di copertura, i codici del produttore dei vassoi, i tappi dei tubi, le sigillature dei sacchetti, l’essiccante, le schede indicatrici di umidità e le marcature ESD.
I dispositivi a montaggio superficiale sensibili all'umidità richiedono maggiore attenzione. Il livello di sensibilità all'umidità, le condizioni di esposizione, la data di confezionamento, l'indicazione dell'umidità e l'integrità della confezione sono fattori che contribuiscono a determinare se il confezionamento a secco sia ancora accettabile. Il Standard JEDEC per la movimentazione dei dispositivi sensibili all'umidità fornisce un quadro di riferimento consolidato per l'imballaggio, la spedizione, la movimentazione e l'utilizzo.
L'imballaggio ESD deve essere adeguato alla sensibilità e al percorso di movimentazione dei componenti. Non si dovrebbe accettare un semplice sacchetto di plastica solo perché i componenti sembrano integri. Il Panoramica sulla norma ANSI/ESD S20.20 spiega il ruolo di un programma di controllo ESD nella protezione degli articoli sensibili durante la movimentazione.
Riconoscimento di rietichettature, reimballaggi e marcature incoerenti
Il reimballaggio può essere legittimo quando un fornitore suddivide una bobina di fabbrica, raggruppa le quantità o sostituisce un imballaggio esterno danneggiato. Tale operazione deve essere dichiarata e tracciabile.
Tra i segnali che richiedono un’analisi più approfondita figurano:
- Materiali delle etichette o caratteri tipografici che variano all’interno dello stesso lotto indicato
- Un'etichetta sovrapposta a un'altra senza alcuna spiegazione
- Sigilli rotti o residui di adesivo intorno all'apertura della busta
- Mozzi delle bobine, nastri di trasporto ed etichette che sembrano provenire da fonti diverse
- Quantità non corrispondenti all'etichetta
- Codici di data misti in confezioni descritte come un unico lotto
- Marcature dei componenti che presentano differenze in termini di allineamento, profondità, colore o struttura superficiale
- Sacchetti con barriera contro l'umidità che sembrano essere stati aperti e richiusi
- Componenti disposti in modo disordinato in un vassoio o in una provetta
La risposta corretta è quella di avviare un’indagine, non di formulare un’accusa immediata. È necessario scattare delle foto prima di manomettere ulteriormente l’imballaggio e il lotto deve rimanere identificabile per tutta la durata dell’esame.
Fase tre: esecuzione dell'ispezione visiva e dimensionale
Esame del corpo del contenitore, dei cavi, dei pin e delle condizioni dei terminali
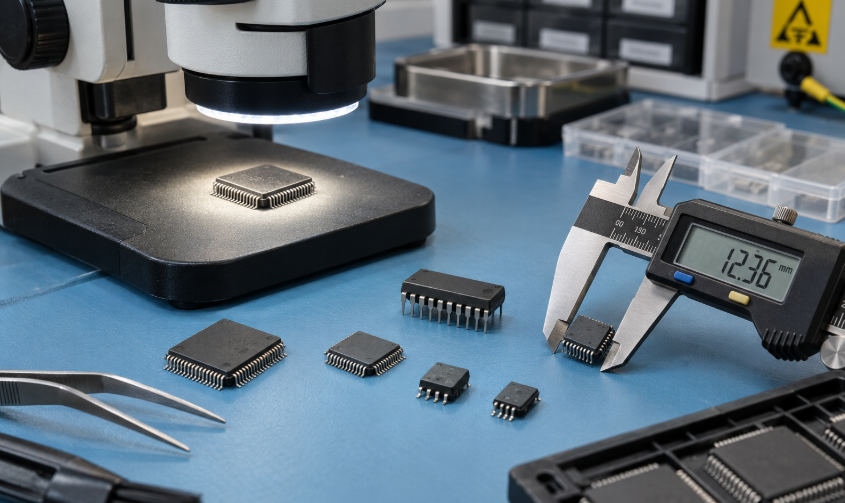
L'ispezione visiva esterna prevede l'uso di un'illuminazione controllata e di un adeguato ingrandimento per esaminare il corpo del componente e i terminali. L'ispettore verifica la presenza di crepe, scheggiature, graffi, contaminazioni, ossidazione, terminali piegati, placcatura danneggiata, sfere rotte, metallo di base esposto, residui estranei e segni di precedenti installazioni.
L'ispezione verifica inoltre l'uniformità tra le unità campionate. Eventuali differenze nelle cavità dello stampo, nei segni lasciati dai perni di espulsione, nella struttura superficiale, nella forma del piombo o nella posizione delle marcature potrebbero indicare che sono stati mescolati più lotti o fonti diverse.
Rimanenze di saldatura sui terminali, contatti appiattiti, coplanarità non uniforme o residui di flussante possono indicare un precedente utilizzo o la rimozione da schede già assemblate. L’ossidazione può essere indice di condizioni di stoccaggio inadeguate, anche quando i componenti sono originali. Questa distinzione è importante: i componenti originali possono comunque risultare non idonei alla produzione.
Confronto delle dimensioni dell'imballaggio con quelle riportate nella scheda tecnica del produttore
Le dimensioni devono essere confrontate con il disegno della confezione fornito dal produttore, non solo con la denominazione generica della confezione. Gli ispettori possono misurare la lunghezza, la larghezza e l’altezza del corpo, il passo dei terminali, la lunghezza dei terminali, la distanza di isolamento, la spaziatura tra le sfere e altre caratteristiche accessibili utilizzando strumenti calibrati adeguati alla tolleranza richiesta.
Una misurazione che superi i limiti indicati nella scheda tecnica richiede un'attenta verifica. Il controllore deve verificare la versione del disegno, i punti di riferimento per la misurazione, la risoluzione dello strumento e l'orientamento del componente prima di registrare un difetto.
Il controllo dimensionale è utile per individuare confezioni errate, materiali mescolati o componenti che non corrispondono alle specifiche dichiarate dal produttore. Di per sé, non è in grado di verificare il funzionamento dei semiconduttori.
Ricerca di segni di rifacimento della superficie, corrosione, contaminazione e danni da movimentazione
Il rifacimento della superficie può nascondere segni originali o tracce di utilizzo precedente. Sotto ingrandimento, gli ispettori potrebbero notare un rivestimento irregolare, cavità riempite, tracce di levigatura, variazioni di texture, presenza di rivestimento sui bordi o segni che si presentano in modo diverso rispetto alla normale produzione di fabbrica.
È possibile ricorrere a metodi di marcatura permanente o di analisi superficiale qualora il piano di gestione dei rischi lo richieda. Le analisi devono seguire una procedura controllata, poiché solventi aggressivi o una manipolazione impropria possono danneggiare le marcature legittime e generare false preoccupazioni.
Il Famiglia di norme SAE AS6171 affianca l’ispezione visiva esterna ad altri metodi utilizzati per individuare componenti elettrici, elettronici ed elettromeccanici sospetti o contraffatti. La sua struttura sottolinea un punto importante: l’ispezione visiva fornisce elementi probatori, ma di per sé non è sufficiente a determinare in modo definitivo l’autenticità.
Fase 4: Esecuzione di ulteriori test quando il rischio lo richiede
Prove elettriche e verifica dei parametri riportati nelle schede tecniche
I test elettrici verificano se i dispositivi sottoposti a campionamento funzionano entro i limiti specificati nella scheda tecnica in condizioni di prova definite. A seconda del componente, tali test possono riguardare la continuità, la corrente di dispersione, la resistenza, la capacità, la tensione di soglia, il guadagno, il comportamento di commutazione, la frequenza, la corrente di alimentazione, il funzionamento o l’identità programmata.
Il piano di prova deve specificare la revisione della scheda tecnica, i parametri, i limiti, la temperatura, le condizioni di alimentazione, i dispositivi di fissaggio, le apparecchiature e la quantità di campioni. Un’affermazione del tipo “testato elettricamente” ha scarso valore senza questa definizione dell’ambito di applicazione.
Non tutti i distributori sono in grado di eseguire internamente ogni tipo di prova. Le prove più complesse potrebbero richiedere l’intervento di un laboratorio indipendente dotato di attrezzature, metodi e accreditamenti adeguati. L’acquirente e il fornitore dovrebbero concordare tali aspetti prima della spedizione, soprattutto quando sono previste prove distruttive, attrezzature su misura, intervalli di temperatura estesi o funzioni specifiche per l’applicazione.
Ispezione a raggi X di stampi, fili di collegamento e struttura interna
L'ispezione a raggi X consente di rilevare le caratteristiche interne senza aprire la confezione. Può mostrare le dimensioni e la posizione del die, la disposizione dei fili di collegamento, eventuali fili mancanti o rotti, la geometria del lead frame, la presenza di vuoti interni e le differenze costruttive tra le unità campionate.
La valutazione più attendibile deriva dal confronto. Le immagini possono essere confrontate all’interno dello stesso lotto, con un dispositivo di comprovata funzionalità o con dati di costruzione affidabili. Un andamento interno insolito costituisce un motivo per approfondire l’analisi, ma non è di per sé una prova. I produttori possono utilizzare più di un sito di assemblaggio, più revisioni dello stampo o più configurazioni interne approvate sotto lo stesso codice commerciale del componente.
Anche i raggi X presentano dei limiti. Potrebbero non consentire di identificare le marcature dei chip, la composizione chimica della superficie, lo stato di programmazione o ogni minimo dettaglio strutturale. Un’immagine normale non garantisce la piena conformità elettrica.
Decapsulazione, analisi dei materiali e altri metodi avanzati
La decapsulazione consente di ispezionare il die e l'assemblaggio interno. Gli ispettori possono esaminare le marcature sul die, il logo, la topologia, i pad di collegamento e la struttura. Poiché l'unità sottoposta a test viene distrutta o alterata in modo permanente, è necessario concordare in anticipo il piano di campionamento e ottenere l'approvazione dell'acquirente.
L'analisi dei materiali può avere diversi scopi. La fluorescenza a raggi X può aiutare a valutare la composizione elementare o la finitura superficiale. L'analisi superficiale può fornire un supporto alle indagini relative ai rivestimenti o alle marcature successive. I test di saldabilità possono essere opportuni quando sono in discussione la storia di stoccaggio, l'ossidazione o le prestazioni di assemblaggio.
Ogni metodo risponde a una domanda diversa:
| Ispezione o prova | Cosa può rivelare | Ciò che non può stabilire da solo |
|---|---|---|
| Revisione dei documenti | Identità dell'ordine, fonte indicata, cronologia dei lotti, conformità dichiarata | Condizione fisica o funzionalità |
| Imballaggio e ispezione visiva | Danni, incongruenze, segni di utilizzo precedente, indicatori di rietichettatura | Prestazioni elettriche complessive |
| Controllo dimensionale | Incompatibilità tra pacchetti o incongruenza nella struttura | Identità o funzione interna |
| Prove elettriche | Conformità funzionale o parametrica selezionata | Cronologia completa della catena di approvvigionamento |
| Ispezione a raggi X | Differenze nella disposizione interna e nella struttura | Ogni materiale, marcatura dello stampo o parametro |
| Decapsulazione | I segni e la struttura interna a vista | Rendimento dell'intero lotto |
| Analisi dei materiali | Caratteristiche elementari o superficiali selezionate | Autenticità e affidabilità totali |
Il piano di ispezione dovrebbe combinare metodi basati sul rischio associato alla fonte, sul valore del componente, sull'esposizione nell'applicazione, sulla tracciabilità disponibile, sui requisiti del cliente e sulle conseguenze di un guasto. Un numero maggiore di prove non è automaticamente sinonimo di maggiore efficacia. I metodi devono tenere conto del rischio effettivo.
Fase 5: Registrazione dei risultati e gestione dei pezzi non conformi
Creazione di registrazioni di ispezione, immagini e tracciabilità a livello di lotto
Il risultato di un’ispezione deve essere riconducibile al lotto specifico sottoposto a verifica. La documentazione indica di norma l’ordine di acquisto, il codice articolo del produttore, il fornitore, la quantità ricevuta, i codici di lotto e di data, la dimensione del campione, l’attrezzatura utilizzata, il metodo di ispezione, i criteri di accettazione, l’ispettore, la data, le immagini, le misurazioni e la destinazione del lotto.
Le fotografie devono essere sufficientemente nitide da consentire una successiva analisi. Tra le immagini utili figurano: confezioni ancora sigillate, tutte le etichette pertinenti, i sigilli, le schede indicatrici di umidità, le marcature dei componenti, lo stato dei terminali, le caratteristiche misurate ed eventuali anomalie.
Un rapporto dovrebbe distinguere i fatti dalle interpretazioni. “Tre unità presentavano segni di corrosione sulle punte in piombo” è un’osservazione. “L’intero lotto è contraffatto” è un giudizio molto più ampio che richiede prove a sostegno.
Separazione dei componenti difettosi o sospetti dalle scorte approvate
Il materiale sospetto deve essere collocato in un'area di quarantena controllata ed escluso dall'inventario normale. L'imballaggio originale, le etichette, i campioni e la documentazione devono rimanere insieme. Unire il lotto alle scorte approvate compromette la tracciabilità e può causare la diffusione del problema.
I controlli fisici e quelli di sistema devono coincidere. Il materiale deve presentare uno stato di blocco visibile, una collocazione di magazzino riservata e una motivazione registrata per la quarantena. Il personale deve essere consapevole che “in attesa di revisione” non significa “disponibile qualora la produzione diventasse urgente”.”
Ripetizione dei test, sostituzione o segnalazione ai livelli superiori dei lotti sospetti
Un campione anomalo non dovrebbe portare a conclusioni infondate sull'intera spedizione, ma dovrebbe invece dare luogo a misure di contenimento e a una verifica strutturata.
Le azioni successive potrebbero includere la conferma dell'osservazione, l'ampliamento del campione, un'ulteriore revisione dei documenti, la verifica di altre unità dello stesso lotto, il confronto con materiale di comprovata qualità, la richiesta di documentazione al fornitore o l'invio di campioni a un laboratorio qualificato.
La decisione finale può consistere nell'accettazione, nell'accettazione condizionata previa approvazione dell'acquirente, nella sostituzione, nella restituzione, in una nuova verifica o in un'escalation formale. L'analisi distruttiva non dovrebbe mai essere effettuata senza un accordo sulla titolarità del campione e sulle conseguenze relative alla quantità da consegnare.
Consegna definitiva, imballaggio protettivo e spedizione
Conferma della quantità e dello stato di ispezione prima del rilascio
Prima della consegna, il personale addetto al controllo qualità e al magazzino deve verificare che il codice articolo approvato, il produttore, la quantità, l’identificativo del lotto, il formato di imballaggio e lo stato di ispezione corrispondano all’ordine di vendita e ai documenti di spedizione.
Eventuali campioni respinti, unità sottoposte a prove distruttive, sostituzioni o rettifiche quantitative devono essere riportati nel conteggio finale. I lotti misti devono essere separati e identificati, anziché essere raggruppati sotto un'unica etichetta generica.
Un controllo di rilascio conferma inoltre che le non conformità aperte siano state risolte. Spedire il materiale mentre una questione relativa all’ispezione rimane irrisolta compromette il valore dell’intero processo.
Protezione dei componenti dall'umidità, dall'elettricità statica e dai danni fisici
L'ispezione è inutile se i componenti vengono danneggiati durante il reimballaggio. I componenti elettronici approvati devono essere riposti in vassoi, tubi, bobine, imballaggi con protezione ESD o sacchetti con barriera contro l'umidità adeguati, in base alla loro sensibilità e alle esigenze dell'acquirente.
L'imballaggio deve impedire qualsiasi movimento, la deformazione dei conduttori, il danneggiamento del nastro di trasporto, la rottura dei vassoi e l'esposizione all'umidità o all'elettricità statica. I dispositivi sensibili all'umidità potrebbero richiedere l'uso di un sacchetto sigillato con barriera protettiva, un essiccante, una scheda indicatrice di umidità e le etichette esterne appropriate. Gli articoli pesanti non devono essere imballati in modo tale da poter esercitare pressione su bobine o tubi delicati.
L’ispettore dovrebbe inoltre tenere conto del percorso. La movimentazione in vista dell’esportazione, il raggruppamento delle merci, le vibrazioni, gli sbalzi di temperatura, i controlli doganali e il trasporto dell’ultimo miglio possono sottoporre la spedizione a sollecitazioni maggiori rispetto alla movimentazione all’interno di un magazzino.
Fornitura agli acquirenti della documentazione relativa alle ispezioni e alla spedizione
Il pacchetto finale di documenti deve corrispondere all'ambito concordato. Può contenere una lista di imballaggio, i dettagli relativi al lotto e al codice di data, il certificato di conformità, il riepilogo dell'ispezione, il rapporto di prova, le fotografie, i registri di tracciabilità, i documenti di conformità e le informazioni sul vettore.
Gli acquirenti dovrebbero richiedere tale documentazione prima che la spedizione venga evasa, non dopo che si sia verificato un problema al momento della ricezione. Il livello di dettaglio può essere stabilito durante l'esame della richiesta di preventivo, in modo che entrambe le parti abbiano chiaro cosa debba essere fornito insieme ai componenti.
Un buon rapporto di ispezione non garantisce l’assenza totale di rischi. Indica all’acquirente cosa è stato esaminato, come è stato esaminato, cosa è stato riscontrato e quale lotto è stato autorizzato.
Conclusione
L'ispezione dei componenti elettronici prima della spedizione è un processo decisionale articolato, non un semplice controllo visivo. Si inizia con la verifica della corrispondenza dei componenti con l'ordine di acquisto, la distinta base (BOM), la scheda tecnica e i documenti della catena di fornitura. Successivamente vengono esaminati l'imballaggio, le etichette, le marcature, le condizioni fisiche e le dimensioni. È quindi possibile aggiungere test elettrici, radiografie, decapsulazione o analisi dei materiali qualora la provenienza, l’applicazione o i requisiti del cliente lo giustifichino.
Il punto fondamentale è la tracciabilità. Ogni test dovrebbe rispondere a una domanda ben definita, ogni anomalia dovrebbe essere riconducibile al proprio lotto e ogni spedizione accettata dovrebbe essere consegnata con un’adeguata protezione e la relativa documentazione.
Se state cercando componenti elettronici, Duolink Electronics è un fornitore indipendente di componenti elettronici specializzato in circuiti integrati, semiconduttori, componenti passivi, connettori e altri componenti elettronici. Il nostro team offre assistenza per l'approvvigionamento delle liste dei materiali (BOM), la verifica dei codici articolo, le richieste di disponibilità a magazzino e il supporto nella ricerca di componenti difficili da reperire. È possibile inserire le proprie richieste sul nostro sito web affinché vengano esaminate dal team addetto all'approvvigionamento.
Domande frequenti
L'ispezione visiva dimostra che i componenti elettronici sono originali?
No. L'ispezione visiva consente di individuare eventuali danni, segni di rietichettatura, lotti misti, uso precedente e incongruenze nell'imballaggio. Per stabilire l'autenticità può essere necessario ricorrere anche a verifiche di tracciabilità, test elettrici, raggi X, analisi dei materiali o decapsulazione.
Ogni spedizione dovrebbe essere sottoposta a controllo a raggi X o a decapsulazione?
No. L'approfondimento dei test deve essere commisurato al canale di approvvigionamento, al rischio associato ai componenti, all'applicazione, alla tracciabilità, al valore e ai requisiti dell'acquirente. La decapsulazione è un processo distruttivo e richiede solitamente un piano di campionamento concordato.
Quali informazioni dovrebbe fornire un acquirente prima dell'ispezione?
Fornire il codice articolo completo del produttore, la quantità, il nome del produttore, la revisione della scheda tecnica, il tipo di confezione, i limiti del codice di data, i requisiti di conformità, l'applicazione, il formato di imballaggio ed eventuali norme di ispezione o collaudo richieste.
Cosa succede se un campione sottoposto a controllo non supera il test?
Il lotto deve essere innanzitutto messo in quarantena. L’ispettore deve confermare il risultato, conservare le prove, esaminare la documentazione e, se del caso, ampliare il campionamento o le analisi. Un singolo campione non conforme non deve portare a un giudizio infondato sull’intero lotto.
Un certificato di conformità può sostituire l'ispezione fisica?
No. Un certificato garantisce la tracciabilità e facilita la verifica del contratto, ma non fornisce informazioni sulle condizioni fisiche o sulle prestazioni elettriche dei componenti consegnati. I dati in esso riportati devono corrispondere al lotto e all'imballaggio effettivi.
Cosa dovrebbe contenere un rapporto di ispezione dei componenti elettronici?
Un rapporto utile riporta il codice articolo, il produttore, la quantità, i codici di lotto e di data, l’ambito del campionamento, i metodi, i criteri di accettazione, le attrezzature, i risultati, le fotografie, le non conformità e la destinazione finale.
 Italian
 English
 German
 Spanish
 French
 Chinese